Введение в типичные примеры обработки фрез для форм.
Время выхода:
2022-08-04
В современном производстве форм для литья, с увеличением требований к эстетике и функциональности новых продуктов в таких отраслях, как машиностроение, автомобилестроение и бытовая техника, детали становятся все более сложными, что приводит к усложнению форм матриц. Доля свободных поверхностей постоянно растет, что предъявляет более высокие требования к технологиям обработки форм. Из-за сложной структуры форм и высоких требований к точности, характеристики форм и материалы в различных частях имеют значительные различия, что также требует использования различных фрез для обработки форм. В данной статье кратко представлены типичные примеры обработки фрез для форм.
В современном производстве форм для литья, с увеличением требований к эстетике и функциональности новых продуктов в таких отраслях, как машиностроение, автомобилестроение и бытовая техника, детали становятся все более сложными, что приводит к усложнению форм инструментов. Пропорция свободных поверхностей постоянно увеличивается, что предъявляет более высокие требования к технологиям обработки форм. Из-за сложной структуры форм, высоких требований к точности и значительных различий в характеристиках форм и материалах в различных частях, используемые фрезы также различаются. В данной статье кратко представлены типичные примеры обработки форм с использованием фрез.
(1) Серия больших подачевых фрез XMR01 от Zhuzhou Diamond
(1) Области применения. Большие подачевые фрезы имеют широкое применение в индустрии форм, их эффективность обработки выше, чем у контурных фрез, при этом инструменты с четырехугольными пластинами в основном используются для фрезерования плоскостей, а инструменты с W-образными пластинами чаще применяются для фрезерования полостей.
(2) Характеристики инструмента
1) Высокая эффективность резания, малый угол установки пластин уменьшает радиальную силу, возникающую при резании, максимально снижая вибрацию инструмента и значительно увеличивая скорость подачи.
2) В большинстве случаев могут заменить традиционные круглые пластины, имеют меньший угол установки и более широкий обрабатывающий край, что позволяет эффективно удалять остатки заготовки.
3) При обработке наклонных поверхностей и спиральной обработки необходимо снизить скорость подачи; при сверлении осевая подача должна быть установлена ниже 0,2 мм/об, чтобы избежать выброса длинных стружек, следует соблюдать осторожность; при спиральном расточке максимальная подача не должна превышать максимальную подачу ap; S-образные пластины также могут использоваться для вставного фрезерования (см. рисунок 4-93).

Рисунок 4-93 Наклонная и спиральная обработка
4) Пластины бывают двух типов: Z-образные и S-образные; интерфейсы установки бывают прямыми и с шлицевыми соединениями.
(3) Описание характеристик фрез серии XMR01. Основная особенность больших подачевых инструментов заключается в том, что основная резательная сила распределяется по оси, что значительно уменьшает радиальные силы и повышает ударную прочность инструмента. Кроме того, такая структура также эффективно снижает вибрацию при большом вылете фрез (см. рисунок 4-94).

Рисунок 4-94 Фрезы серии XMR01
a) Схема сборки фрезы b) Пластина c) Схема обработки
(4) Типичные примеры применения инструментов серии XMR01 (обработка форм)
1) Название клиента: одно из отечественных предприятий по производству форм.
2) Название детали: матрица.
3) Обрабатываемый материал: сталь 45.
4) Способ охлаждения: сухая резка.
5) Способ обработки: равномерная грубая обработка.
6) Инструмент: XMR01-063-A22-WP08-04, пластина: WPGT080615ZSR, марка пластины: YBM351.
7) Ранее использованный инструмент: TXP08-63-22 (зарубежный бренд), ранее использованная пластина: RB7025/XPKT08T516TR.
8) Параметры резания: vc=800 об/мин, ap=1,2 мм, vf=4000 мм/мин.
9) Результаты испытаний: инструмент обрабатывал 180 минут, RB7025 обрабатывал 157 минут, резательные характеристики лучше, чем у импортного инструмента этого бренда.
(5) Типичные примеры применения инструментов серии XMR01 (обработка ковкого стали)
1) Название клиента: одно из отечественных предприятий тяжелого машиностроения.
2) Название детали: форма защитной пластины топливного бака автомобиля.
3) Обрабатываемый материал: ковкая сталь 55.
4) Способ охлаждения: сухая резка.
5) Способ обработки: плоское фрезерование; спиральная интерполяция.
6) Диаметр предварительного сверления: φ45 мм, диаметр резания: 115 мм, общая глубина обработки: 60 мм.
7) Инструмент: XMR01-063-A22-WP08-04, пластина: WPGT080615ZSR, марка пластины: YBG212.
8) Ранее использованный инструмент: FCP05 X65.080AN-1 (зарубежный бренд), марка пластины: LC280TT (зарубежный бренд).
9) Параметры резания: n=610 об/мин, vc=120 м/мин, ap=2 мм, vf=1500~2000 мм/мин.
10) Результаты обработки: плоское фрезерование: инструмент показал хорошие результаты в испытательной обработке, износ пластин небольшой, без сколов, хорошая жесткость и прочность; спиральная интерполяция: показал хорошие результаты в испытательной обработке, особенно в спиральной интерполяции, износ пластин равномерный, хорошая жесткость и прочность.
11) В испытаниях плоского фрезерования и спиральной интерполяции инструменты XMR показали общую производительность лучше, чем у импортного инструмента этого бренда.
(2) Фреза для точной обработки шаровых головок от Oushi Machine
Oushi Machine разработала поворотную фрезу для точной обработки шаровых головок PFB (см. рисунок 4-95), чтобы удовлетворить постоянно развивающиеся потребности в обработке в индустрии форм. PFB имеет 3 различных типа корпуса на выбор, включая стальной корпус, короткий корпус из твердых сплавов и длинный корпус из твердых сплавов, диаметр хвостовика от φ8 до φ32 мм.

Рисунок 4-95 Фреза с шаровой головкой PFB
Кроме того, для пластин также доступны 4 различных материала, клиенты могут выбрать наиболее подходящий корпус и пластины в зависимости от конкретных условий обработки и обрабатываемых материалов, как показано в таблицах 4-22 и 4-23.
Таблица 4-22 Характеристики пластин

Таблица 4-23 Конкретные результаты обработки PFB

(3) Быстроподающая фреза от Shankao
Использование метода фрезерования с быстрым подачей позволяет использовать инструменты с небольшим углом главного среза, что приводит к меньшим радиальным нагрузкам на фрезу и большим осевым нагрузкам; таким образом, риск возникновения вибрации в процессе обработки ниже, а обработка проходит более стабильно. Особенно когда инструмент имеет длинный вылет, благодаря меньшей вибрации можно использовать относительно высокие параметры резания. Инструменты для обработки с быстрым подачей имеют малый угол главного среза и небольшую глубину резания, но часть режущей кромки, участвующая в резании, довольно длинная, что обеспечивает высокую прочность кромки. Этот метод обработки позволяет использовать большую подачу на зуб и высокую скорость резания; это помогает уменьшить вероятность обработки с упрочнением, а также снизить накопление тепла от резания на теле инструмента; поэтому он подходит для резания труднообрабатываемых материалов, таких как жаропрительные сплавы.
1. Jabro жесткие фрезы с быстрой подачей - идеальная серия инструментов для малых деталей и малых полостей (см. рис. 4-96). JHF980 подходит для обработки стальных деталей, нержавеющей стали, чугуна и суперсплавов. JHF180 подходит для обработки закаленной стали.

Рис. 4-96 Jabro жесткие фрезы с быстрой подачей
2. Minimaster маленький фрезер с быстрой подачей в диапазоне φ8~φ12mm, Jabro жесткие фрезы имеют лучшую жесткость, поэтому их следует выбирать для приложений с небольшой глубиной резания.
Minimaster маленький фрезер (см. рис. 4-97) предлагает отличную гибкость, каждый диаметр имеет разные формы хвостовиков, что позволяет выбрать оптимальную длину инструмента для конкретного применения.

Рис. 4-97 Minimaster маленький фрезер с быстрой подачей
3. R217/220.21 серия фрез с выпуклыми треугольниками с быстрой подачей. Серия фиксированных держателей для лезвий, включает в себя стержень и дисковую вертикальную фрезу.
R220.21: дисковая вертикальная фреза.
R217.21: различные формы стержней.
218.19 лезвие: включает 4 различных спецификации, охватывающих диапазон диаметров от φ16 до φ208mm. Широкий выбор форм и классов материалов для резания, подходит для всех видов материалов (см. рис. 4-98).
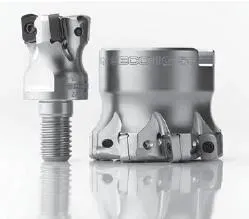
Рис. 4-98 R217/220.21 серия фрез с выпуклыми треугольниками с быстрой подачей
4. SC12 квадратная серия с быстрой подачей. Лезвие SCET120630T: толщина 6.35mm. Тип лезвия, радиус закругления его острия составляет 3.0 mm. Основное применение - это тяжелая грубая обработка в условиях стабильной работы. Подходит для фрезерования, когда инструмент находится в горизонтальном положении относительно детали (см. рис. 4-99).
Рис. 4-99 SC12 квадратная серия с быстрой подачей
5. HF2, HF4 серия фрез с быстрой подачей. L-образные лезвия - это новая серия малодиаметрных высокопроизводительных инструментов, предназначенных для обеспечения сверхвысокой производительности современных CNC станков. Большое сечение и толщина лезвий для повышения прочности, внешняя дуга предотвращает микротрещины на режущей кромке, а "хороший динамический баланс" конструкции инструмента обеспечивает плавный выброс стружки при контурном фрезеровании, особенно при использовании длинных хвостовиков. Двусторонние лезвия типа LO обеспечивают более высокую эффективность обработки и экономичность. Также доступны соответствующие размеры в дюймах и полный ассортимент классов материалов и форм лезвий, охватывающих широкий спектр материалов, включая закаленную сталь, нержавеющую сталь и жаропрительные сплавы (см. рис. 4-100).

Рис. 4-100 HF2, HF4 серия фрез с быстрой подачей
6. HF6 серия двусторонних выпуклых треугольников. Имеет 6 эффективных режущих кромок, три различных формы канавок ME13, M15, MD17, в сочетании с различными материалами лезвий, применяется для различных материалов деталей (см. рис. 4-101).
Рис. 4-101 HF6 серия двусторонних выпуклых треугольников
7. Серия ON09 с 16 эффективными режущими кромками. Благодаря уникальному дизайну держателя лезвий, обеспечивает высокую осевую и радиальную точность; предлагает более длительный и предсказуемый срок службы инструмента; использует те же лезвия R220.48-ON09 (относящиеся к серии двусторонних фрез), 16 эффективных кромок, обеспечивая отличную экономичность; уменьшает количество запасных лезвий (использует те же типы лезвий, что и двусторонние фрезы); поверхность с никелевым покрытием на теле инструмента обеспечивает более длительный срок службы инструмента (см. рис. 4-102).

Рис. 4-102 Серия ON09
a) Схема сборки фрезы b) Схема сборки фрезы
(4) Тайколо фрезы
1. DoFeed фрезы с большой подачей
(1) Введение в продукт. Фрезы DoFeed с большой подачей (см. рис. 4-103) с момента своего появления нашли широкое применение в таких областях, как формовка, аэрокосмическая промышленность, энергетика и т.д., подходят для фрезерования, фрезерования канавок, фрезерования полостей, наклонного фрезерования, вставного фрезерования и спирального фрезерования с высокой производительностью для материалов, таких как сталь, нержавеющая сталь, чугун, титановые сплавы, никелевые сплавы и закаленная сталь.

Рис. 4-103 Фрезы DoFeed с большой подачей
(2) Особенности продукта. Экономичный дизайн с 4 режущими кромками, конструкция тела с охлаждающими отверстиями обеспечивает плавный выброс стружки, геометрическая структура с низким сопротивлением гарантирует отсутствие вибрации при резании, фреза EXN03 подходит для эффективной обработки на станках с малой и средней мощностью, фреза EXN06 подходит для эффективной обработки на станках со средней и большой мощностью, 4 типа материалов лезвий могут удовлетворить потребности обработки различных материалов.
(3) Примеры применения
1) Название детали: авиационная конструкция (см. рис. 4-104).

Рис. 4-104 Авиационная конструкция
2) Материал детали: титановые сплавы.
3) Применение: фрезерование полостей.
4) Станок: MC обрабатывающий центр, мощный держатель BT50.
5) Режущая жидкость: водорастворимая.
6) Стержень: EXN03R025M25.0-05, лезвие: LNMU06X5ZER-ML AH725.
7) Параметры резания: vc=40m/min, fz=0.7mm/z, vf=1790mm/min, ap=0.5mm.
8)Режущий эффект: эффективность обработки в 3,3 раза выше, чем у оригинального инструмента.
2. Высокоточная фреза с шаровидным концом BallFinishNose
(1)Описание продукта. Высокоточная фреза с шаровидным концом BallFinishNose (см. рис. 4-105) использует уникальный механизм блокировки и совершенно новую систему охлаждения, что делает ее рекомендуемым инструментом для обработки в индустрии форм. Ассиметричная форма расположения лезвий обеспечивает надежную блокировку, что способствует достижению хорошей точности поверхности и длительного стабильного срока службы инструмента.

Рис. 4-105 Высокоточная фреза с шаровидным концом BallFinishNose
(2)Особенности продукта
1)Ассиметричные лезвия повышают точность повторного позиционирования сменных лезвий, обеспечивая минимальные колебания и высокую точность.
2)Две серии лезвий: шаровидные и с закругленным краем, могут удовлетворить потребности обработки в индустрии форм.
3)Высокоточные шаровидные лезвия могут использоваться для высокоточной 3D-обработки.
4)На лезвии есть три канала, которые обеспечивают достаточное количество охлаждающей жидкости для режущей кромки.
(3) Примеры применения
1)Название детали: форма для автомобильных деталей (см. рис. 4-106).

Рис. 4-106 Форма для автомобильных деталей
2)Материал детали: SKD11 (60HRC).
3)Применение: контурная обработка.
4)Станок: горизонтальный обрабатывающий центр, патрон BT50.
5)Охлаждающая жидкость: внутреннее охлаждение.
6)Стержень: EBFM20S20C220, лезвие: ZFBM200R00-MJ AH710.
7)Параметры резания: vc=283m/min, fz=0.39mm/z, ap=0.15mm.
8)Эффект обработки: срок службы инструмента увеличен в 1,3 раза.
(五)Фреза из стрелочного камня
Быстрая фреза, также известная как фреза с высоким подачей, основана на принципе уменьшения радиальной силы резания за счет конструкции формы зубьев, увеличивая осевую силу резания, что позволяет использовать высокую прочность на сжатие твердых сплавов для быстрого удаления остаточной обработки, поэтому она имеет большую длину вылета и больший объем резания на зуб по сравнению с обычными фрезами.
1. Быстрая фреза с заменяемыми головками
(1)Описание продукта. Быстрая фреза с заменяемыми головками (см. рис. 4-107) является одним из направлений развития твердосплавных фрез, многие ведущие мировые компании по производству инструментов предлагают аналогичные продукты. Благодаря особенностям быстрой фрезы, она менее чувствительна к глубине обработки, чем обычные фрезы, поэтому может обрабатывать большие пазы или поверхности. Спецификации: φ8mm, φ10mm, φ12mm, φ16mm, φ20mm и φ25mm.

Рис. 4-107 Быстрая фреза с заменяемыми головками
a)Фреза и головка b)Серийные фрезы
(2)Особенности продукта
1)Высокая производительность, подача до 1~1.6mm/r.
2)Использует короткий конус с T-образной резьбой для надежного соединения и высокой точности позиционирования, соосность ≤0.015mm.
3)Стержень может использовать различные головки.
4)Низкая стоимость, после износа достаточно заменить головку.
5)Максимальная глубина обработки может достигать более 6 диаметров.
(3) Примеры применения
1)Деталь: цельный ротор с не свободной поверхностью (см. рис. 4-108).

Рис. 4-108 Цельный ротор с не свободной поверхностью
a)Деталь ротора b)Изображение с места обработки
2)Материал детали: FV520B.
3)Размер детали: фреза φ16mm для грубой обработки канала ротора.
4)Параметры обработки: vc=100m/min, ap=1mm, ae=16mm, f=1.6mm/r.
5)Срок службы обработки: непрерывная обработка 90min.
2. Быстрая фреза из цельного твердого сплава YESTOOLS
(1)Описание продукта. Изготовлена из импортного европейского сверхтонкого твердого сплава, в сочетании с подходящим нанокерамическим PVD покрытием, строгим контролем производственного процесса и тщательной обработкой кромки, что значительно снижает вероятность разрушения кромки, что делает возможной обработку на высоких скоростях и с высокой подачей (см. рис. 4-109).

Рис. 4-109 Быстрая фреза из цельного твердого сплава
a)Фреза b)Вид фрезы снизу
(2)Особенности продукта
1)Высокая производительность.
2)Высокая жесткость, конструкция с большим диаметром.
3)Дизайн с неравномерным расстоянием между зубьями для снижения вибрации, стабильная обработка при большом вылете и высокой подаче.
4)Топовое покрытие TiAlN, сочетание высокой износостойкости, низкого коэффициента трения и высокой адгезии.
(3) Примеры применения
1)Обрабатываемая деталь: какой-то военный продукт.
2)Материал детали: 42CrMo, закалка 280~300HBW.
3)Спецификации инструмента: φ10mm, глубина обработки 50mm.
4)Параметры обработки: vc=180m/min, ap=0.8mm, ae=10mm, f=1mm/r.
5)Срок службы обработки: 325m.
Связанные Новости
Новый Даан

Нанкинская стрелка, каменная промышленность и торговля Лтд
Телефон:+ 86 025 84958290
Адрес: № 105, корпус 8, район 8, рынок Лингсин, район Цзяннин, Нанкин
Дружеские ссылки:Стрелка через камень Али магазин Механическая обработка Доктор