Полное руководство по пятиосевой обработке
Время выхода:
2020-12-03
Вы действительно достаточно хорошо понимаете пятиосевую обработку? Полное руководство по пятиосевой обработке! В последние годы пятиосевые обрабатывающие центры с числовым программным управлением получили все более широкое применение в различных областях. В реальной практике, когда люди сталкиваются с проблемами эффективной и качественной обработки сложных деталей, технологии пятиосевой обработки безусловно являются важным средством для решения таких задач. Все больше производителей стремятся найти пятиосевое оборудование для достижения высокой эффективности и качества обработки. Но действительно ли вы достаточно хорошо понимаете пятиосевую обработку? 01 Механическая структура пятиосевых станков Чтобы действительно понять пятиосевую обработку, сначала нужно разобраться, что такое пятиосевой станок. Пятиосевой станок (5 Axis Machining), как следует из названия, это станок, который добавляет две вращающиеся оси к трем обычным линейным осям X, Y и Z. Две вращающиеся оси A, B и C имеют разные способы движения, чтобы удовлетворить технические требования различных продуктов. В механическом дизайне пятиосевых обрабатывающих центров производители станков постоянно стремятся разработать новые режимы движения для удовлетворения различных требований. В настоящее время на рынке существует множество типов пятиосевых станков, хотя их механическая структура разнообразна, основные формы можно разделить на следующие: 1. Два вращающихся координата напрямую контролируют направление оси инструмента (двойная поворотная голова). 2. Два координатных оси находятся на верхней части инструмента, но вращающая ось не перпендикулярна линейной оси (вертикальная поворотная голова). 3. Два вращающихся координата напрямую контролируют вращение в пространстве (двойной поворотный стол). 4. Два координатных оси находятся на рабочем столе, но вращающая ось не перпендикулярна линейной оси (вертикальный рабочий стол). 5. Один из двух вращающихся координатов действует на инструмент, а другой на деталь (один поворот, один вращение). *Термин: Если вращающая ось не перпендикулярна линейной оси, она считается "вертикальной" осью. Посмотрев на эти структуры пятиосевых станков, я уверен, что мы должны понять, как движется пятиосевой станок и как он движется. Но какие особенности могут проявиться в процессе обработки с такой разнообразной структурой станков? Каковы преимущества по сравнению с традиционными трехосевыми станками? Давайте посмотрим, какие преимущества имеет пятиосевой станок. Многочисленные преимущества пятиосевой обработки Говоря о характеристиках пятиосевых станков, необходимо сравнить их с традиционными трехосевыми устройствами. В производстве трехосевые обрабатывающие устройства довольно распространены, включая вертикальные, горизонтальные и портальные формы. Распространенные методы обработки включают обработку торцевыми фрезами, боковыми фрезами и профилирование с использованием шаровых фрез. Но независимо от формы и метода, у них есть одна общая черта: в процессе обработки направление оси инструмента остается неизменным, и станок может осуществлять движение инструмента в пространственной прямоугольной системе координат только за счет интерполяции трех линейных осей X, Y и Z. Поэтому, сталкиваясь с такими продуктами, недостатки трехосевых станков, такие как низкая эффективность, плохое качество поверхности обработки и даже невозможность обработки, становятся очевидными. По сравнению с трехосевыми обрабатывающими устройствами, пятиосевые станки с числовым программным управлением имеют следующие преимущества: 1. Поддержание оптимального состояния резания инструмента, улучшение условий резания Как показано на рисунке, в трехосевом способе резания, когда режущий инструмент движется к верхней части или краю детали, состояние резания постепенно ухудшается. Чтобы поддерживать оптимальное состояние резания в этом месте, необходимо вращать рабочий стол. А если мы хотим полностью обработать неровную поверхность, нам придется многократно вращать рабочий стол в разных направлениях. Можно увидеть, что пятиосевой станок также может избежать ситуации, когда линейная скорость центра шаровой фрезы равна 0, что обеспечивает лучшее качество поверхности. 2. Эффективное предотвращение вмешательства инструмента Как показано на рисунке, для деталей, таких как лопатки и диски, используемые в аэрокосмической области, трехосевые устройства не могут удовлетворить технологические требования из-за вмешательства. Пятиосевой станок может это сделать. Кроме того, пятиосевой станок может использовать более короткие инструменты для обработки, повышая жесткость системы, уменьшая количество инструментов и избегая появления специализированных инструментов. Для владельцев предприятий это означает, что пятиосевой станок поможет вам сэкономить на стоимости инструментов! 3. Снижение количества установок, завершение обработки пяти сторон за один раз Как видно на рисунке, пятиосевой обрабатывающий центр также может сократить количество преобразований базовых точек, повышая точность обработки. В реальной обработке достаточно одной установки, что облегчает обеспечение точности обработки. Кроме того, из-за сокращения цепочки процессов и уменьшения количества оборудования, количество приспособлений, занимаемая площадь в цехе и затраты на обслуживание оборудования также уменьшаются. Это означает, что вы можете завершить более эффективную и качественную обработку с меньшим количеством приспособлений, меньшей площадью цеха и меньшими затратами на обслуживание! Как показано на рисунке, пятиосевой станок может использовать боковое резание инструмента, что повышает эффективность обработки. 5. Сокращение цепочки производственного процесса, упрощение управления производством Полная обработка на пятиосевом станке значительно сокращает цепочку производственного процесса, что упрощает управление производством и планирование. Чем сложнее деталь, тем более очевидными становятся преимущества по сравнению с традиционными разрозненными методами производства. 6. Сокращение времени разработки новых продуктов Для предприятий в аэрокосмической, автомобильной и других областях, некоторые новые детали и формы пресс-форм имеют очень сложные формы и высокие требования к точности, поэтому пятиосевые центры с числовым программным управлением, обладающие высокой гибкостью, высокой точностью, высокой интеграцией и полной способностью обработки, могут эффективно решить проблемы точности и сроков обработки сложных деталей в процессе разработки новых продуктов, значительно сократив время разработки и повысив вероятность успеха новых продуктов. В заключение, у пятиосевых станков действительно много преимуществ, но управление положением инструмента, система числового управления, CAM-программирование и постобработка гораздо сложнее, чем у трехосевых станков! Кроме того, когда мы говорим о пятиосевых станках, мы не можем не упомянуть о различии между настоящими и поддельными пятиосевыми станками. Мы все знаем, что главное различие между настоящими и поддельными пятиосевыми станками заключается в функции RTCP. Но что такое RTCP, как он возникает и как его применять? Далее мы подробно рассмотрим RTCP, сочетая структуру станка и программирование постобработки, чтобы понять его истинную природу. 03 О RTCP RTCP, в высококачественных пятиосевых системах с числовым программным управлением, считается, что RTCP означает Rotated Tool Center Point, то есть функция следования точки острия инструмента. В пятиосевой обработке, стремясь к траектории точки острия инструмента и положению инструмента относительно детали, из-за вращательного движения возникает дополнительное движение точки острия инструмента. Контрольная точка системы числового управления часто не совпадает с точкой острия инструмента, поэтому система числового управления должна автоматически корректировать контрольную точку, чтобы гарантировать, что точка острия инструмента движется по заданной траектории. В отрасли также есть терминология, называемая TCPM, TCPC или RPCP и т.д. Функциональные определения этих терминов аналогичны RTCP, строго говоря, функция RTCP используется в конструкции с двойной поворотной головой, и применяется для компенсации с использованием центра вращения поворотной головы. В то время как аналогичная функция RPCP в основном применяется в станках с двойным поворотным столом, компенсируя изменения координат линейной оси, вызванные вращением детали. На самом деле, эти функции имеют одну и ту же цель, чтобы сохранить центр инструмента и фактическую точку контакта инструмента с поверхностью детали неизменными. Поэтому для удобства изложения в данной статье мы будем называть эту технологию RTCP. Как же возникает функция RTCP? Много лет назад, когда пятиосевые станки только начали распространяться на рынке, концепция RTCP была активно рекламирована производителями станков. В то время функция RTCP больше походила на рекламный трюк, чем на реальную технологию, и многие люди были увлечены самой технологией и ее раскруткой. На самом деле, функция RTCP является противоположной: это не только хорошая технология, но и технология, которая может приносить клиентам выгоду и создавать ценность. Станки, обладающие технологией RTCP (то есть так называемые настоящие пятиосевые станки в стране), позволяют операторам не выравнивать деталь точно с осью вращения стола, а просто зажимать ее, и станок автоматически компенсирует смещение, значительно сокращая время вспомогательных операций и одновременно повышая точность обработки. Кроме того, постобработка становится проще, достаточно вывести координаты и вектор точки острия инструмента. Как мы уже говорили, в механической структуре пятиосевые станки в основном имеют конструкции с двойной поворотной головой, двойным поворотным столом, одним поворотом и одним вращением и т.д. В следующем разделе мы подробно рассмотрим функцию RTCP на примере высококачественной пятиосевой системы с двойным поворотным столом. В пятиосевом станке определяются концепции четвертой и пятой осей: в конструкции с двойным поворотным столом вращение четвертой оси влияет на положение пятой оси, а вращение пятой оси не влияет на положение четвертой оси. Пятая ось является вращательной координатой на четвертой оси. Хорошо, после определения мы объясним это. Как показано на рисунке, четвертая ось станка - это ось A, а пятая ось - ось C. Деталь размещается на поворотном столе оси C. Когда четвертая ось A вращается, поскольку ось C установлена на оси A, положение оси C также будет подвержено влиянию. Аналогично, для детали, размещенной на поворотном столе, если мы программируем резание по центру инструмента, изменения вращательных координат неизбежно приведут к изменениям координат линейной оси X, Y, Z, вызывая относительное смещение. Чтобы устранить это смещение, станок должен будет компенсировать его, и RTCP возникает именно для этой компенсации. Как станок компенсирует это смещение? Далее мы проанализируем, как это смещение возникает. Как мы уже упоминали, это смещение возникает из-за изменений вращательных координат. Поэтому анализ центра вращения вращательной оси становится особенно важным. Для станков с двойным поворотным столом контрольная точка оси C, то есть пятой оси, обычно находится в центре вращения рабочего стола станка. Четвертая ось обычно выбирает середину оси четвертой оси в качестве контрольной точки. Система числового управления, чтобы реализовать пятиосевое управление, должна знать взаимосвязь между контрольной точкой пятой оси и контрольной точкой четвертой оси. То есть в начальном состоянии (позиция 0 для осей A и C станка) контрольная точка четвертой оси является началом координат в системе вращательных координат четвертой оси, а положение вектора контрольной точки пятой оси - [U,V,W]. Также необходимо знать расстояние между осями A и C. Для станков с двойным поворотным столом, например, как показано на следующем рисунке. На этом этапе вы можете увидеть, что для станков с функцией RTCP система управления поддерживает центр инструмента в заданном программируемом положении. В этом случае программирование является независимым и не зависит от движения станка. Когда вы программируете на станке, вам не нужно беспокоиться о движении станка и длине инструмента, вам нужно учитывать только относительное движение между инструментом и деталью. Остальную работу система управления выполнит за вас. Например: Как показано на рисунке, в случае отсутствия функции RTCP система управления не учитывает длину инструмента. Инструмент вращается вокруг центра оси. Острие инструмента смещается из своего положения и больше не фиксируется. Как показано на рисунке, в случае наличия функции RTCP система управления изменяет только направление инструмента, а положение острия остается неизменным. Необходимые компенсационные движения по осям X, Y, Z автоматически рассчитываются. А как неоснащенные RTCP пятиосевые станки и системы числового управления решают проблему смещения координат линейной оси? Мы знаем, что сейчас в стране многие пятиосевые станки и системы относятся к категории поддельных пятиосей, так называемые поддельные пятиосевые станки, на самом деле это станки, не обладающие функцией RTCP. Различие между настоящими и поддельными пятиосевыми станками не заключается в их внешнем виде или в том, связаны ли пять осей в движении, ведь поддельные пятиосевые станки также могут выполнять пятиосевое движение. Главное различие поддельных пятиосей заключается в том, что у них нет алгоритма RTCP настоящих пятиосей, то есть программирование поддельных пятиосей требует учета длины оси и положения вращающего стола. Это означает, что при программировании с использованием поддельной пятиосевой системы и станка необходимо полагаться на технологии CAM-программирования и постобработки, заранее планируя путь инструмента. Для одной и той же детали, если станок или инструмент меняются, необходимо заново выполнять CAM-программирование и постобработку. Кроме того, поддельные пятиосевые станки требуют, чтобы деталь была точно выровнена с центром вращения рабочего стола, что для оператора означает необходимость тратить много времени на установку и выравнивание, и точность не может быть гарантирована. Даже при выполнении деления обработки поддельные пятиосевые станки также создают много проблем. В то время как настоящие пятиосевые станки требуют настройки только одной системы координат и одного выравнивания инструмента, чтобы завершить обработку. На следующем рисунке в качестве примера настройки постобработки NX показан процесс преобразования координат поддельной пятиосевой системы: Как показано на рисунке, поддельные пятиосевые станки полагаются на технологии постобработки, чтобы указать взаимосвязь между центрами четвертой и пятой осей, чтобы компенсировать смещение вращательной оси относительно координат линейной оси. Сгенерированные CNC-программы X, Y, Z не только приближаются к точкам программирования, но и содержат необходимые компенсации по осям X, Y и Z. Такой подход не только приводит к недостаточной точности обработки и низкой эффективности, но и сгенерированные программы не обладают универсальностью, а затраты на рабочую силу также высоки. Кроме того, поскольку параметры вращения для каждого станка различны, для каждого требуется соответствующий файл постобработки, что создает большие неудобства для производства. Более того, программы, сгенерированные поддельными пятиосевыми станками, нельзя изменить, и практически невозможно реализовать ручное пятиосевое программирование. Поскольку у поддельных пятиосевых станков нет функции RTCP, многие продвинутые функции пятиосевых станков также не могут быть использованы, такие как функция компенсации инструмента для пятиосей и т.д. На самом деле, для пятиосевых станков они просто являются инструментом для достижения результатов обработки, и нет различия между настоящими и поддельными. Важно, что наша технология определяет, какой способ обработки выбрать, и относительно настоящие пятиосевые станки имеют более высокую стоимость-качество.
Вы действительно достаточно хорошо понимаете пятиосевую обработку? Полное руководство по пятиосевой обработке!
В последние годы пятиосевые числовые управляющие центры получили все более широкое применение в различных областях. В реальных приложениях, когда люди сталкиваются с проблемами эффективной и качественной обработки сложных деталей, пятиосевая технология безусловно является важным средством для решения таких проблем. Все больше производителей стремятся найти пятиосевое оборудование для удовлетворения требований к высокой эффективности и качеству обработки. Но вы действительно достаточно хорошо понимаете пятиосевую обработку?
Сравнение достоинств и недостатков настоящих и поддельных пятиосей:

01 Механическая структура пятиосевых станков
Чтобы действительно понять пятиосевую обработку, сначала мы должны понять, что такое пятиосевой станок. Пятиосевой станок (5 Axis Machining) подразумевает наличие двух вращательных осей, добавленных к трем обычным линейным осям X, Y и Z. Две вращательные оси из трех осей A, B и C имеют разные способы движения, чтобы удовлетворить технические требования различных продуктов.
В механическом дизайне пятиосевых центров обработки станкостроители постоянно стремятся разработать новые режимы движения для удовлетворения различных требований. В настоящее время на рынке существует множество различных типов пятиосевых станков, хотя их механическая структура разнообразна, но в основном они имеют следующие формы:
1. Два вращательных координата напрямую контролируют направление оси инструмента (двойная поворотная голова).
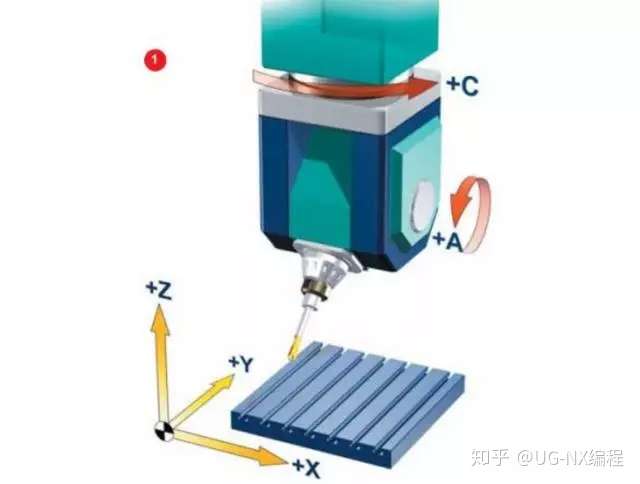
2. Два координатных оси находятся на верхней части инструмента, но вращательная ось не перпендикулярна линейной оси (вертикальная поворотная голова).
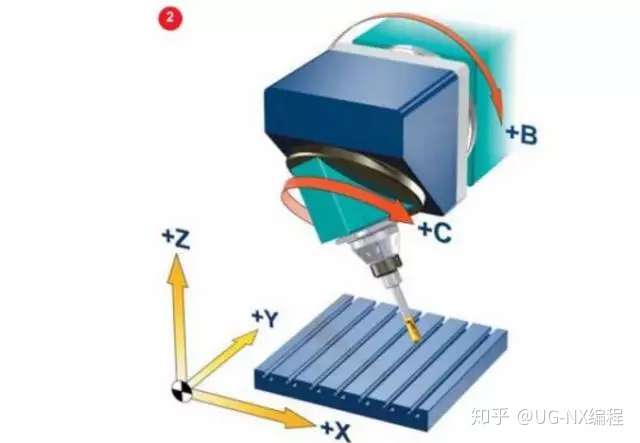
3. Два вращательных координата напрямую контролируют вращение в пространстве (двойной поворотный стол).
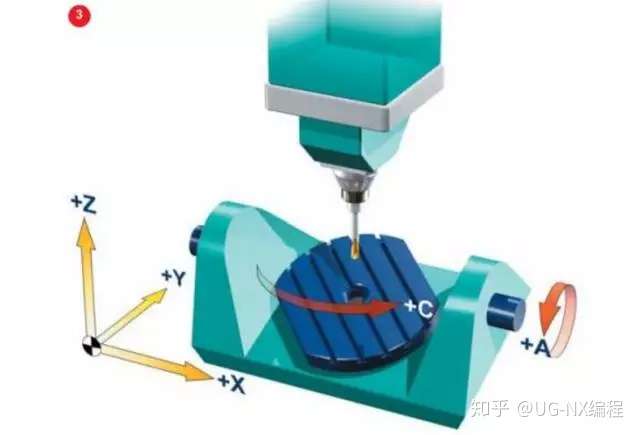
4. Два координатных оси находятся на рабочем столе, но вращательная ось не перпендикулярна линейной оси (вертикальный рабочий стол).
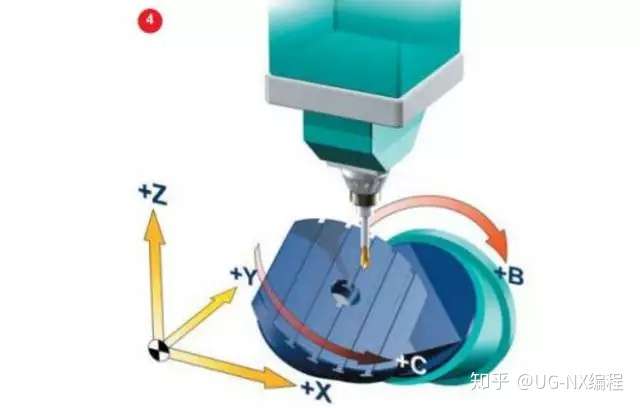
5. Один из двух вращательных координат действует на инструмент, а другой - на деталь (один поворот, один вращение).
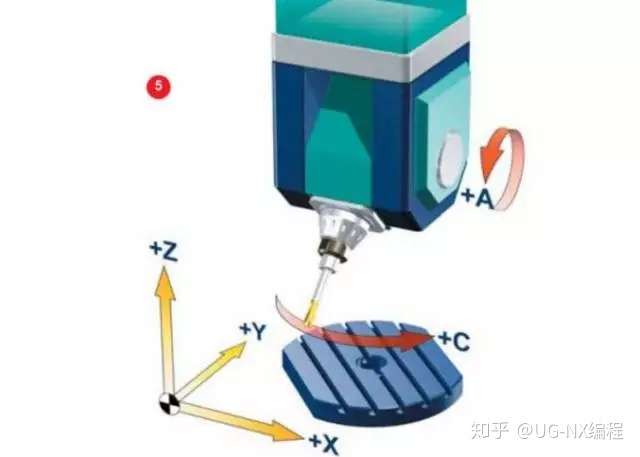
*Термин: если вращательная ось не перпендикулярна линейной оси, она считается "вертикальной" осью.
Посмотрев на эти структуры пятиосевых станков, я уверен, что мы должны понять, как движется пятиосевой станок и как он движется. Но какие особенности могут проявиться в процессе обработки с таким разнообразием конструкций станков? Каковы преимущества по сравнению с традиционными трехосевыми станками? Давайте посмотрим, какие преимущества есть у пятиосевых станков.
Многочисленные преимущества пятиосевой обработки
Говоря о характеристиках пятиосевых станков, необходимо сравнить их с традиционными трехосевыми устройствами. В производстве трехосевые обработочные устройства довольно распространены, существуют вертикальные, горизонтальные и портальные формы. Распространенные методы обработки включают обработку концевыми фрезами, боковыми фрезами и т.д. Но независимо от формы и метода у них есть одна общая черта: в процессе обработки направление оси инструмента всегда остается неизменным, и станок может осуществлять движение инструмента в пространственной прямоугольной системе координат только за счет интерполяции трех линейных осей X, Y и Z. Поэтому, сталкиваясь с некоторыми продуктами, недостатки трехосевых станков, такие как низкая эффективность, плохое качество поверхности обработки и даже невозможность обработки, становятся очевидными.
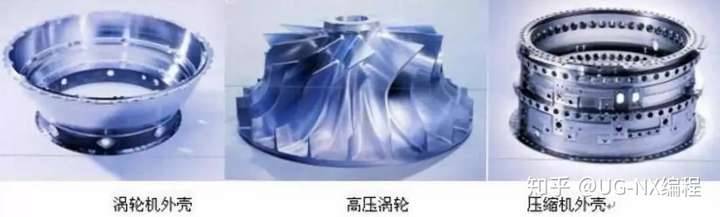
По сравнению с трехосевыми числовыми управляющими устройствами, пятиосевые числовые управляющие станки имеют следующие преимущества:
1. Поддержание оптимального состояния резания инструмента, улучшение условий резания
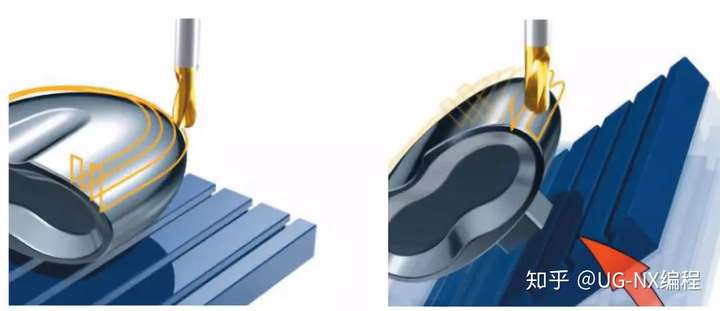
Как показано на рисунке, в трехосевом способе резания, когда режущий инструмент движется к верхней части или краю детали, состояние резания постепенно ухудшается. Чтобы поддерживать оптимальное состояние резания, необходимо вращать рабочий стол. А если мы хотим полностью обработать неровную поверхность, нам придется многократно вращать рабочий стол в разных направлениях. Можно увидеть, что пятиосевой станок также может избежать ситуации, когда линейная скорость центра шаровой фрезы равна 0, что обеспечивает лучшее качество поверхности.
2. Эффективное предотвращение вмешательства инструмента
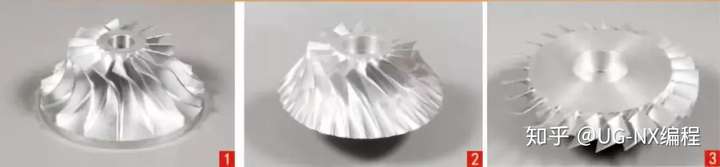
Как показано на рисунке, для деталей, таких как лопатки и диски, используемые в аэрокосмической области, трехосевое оборудование не может удовлетворить технологическим требованиям из-за вмешательства. Пятиосевой станок может это сделать. Кроме того, пятиосевой станок может использовать более короткие инструменты для обработки, повышая жесткость системы, уменьшая количество инструментов и избегая необходимости в специализированных инструментах. Для владельцев предприятий это означает, что пятиосевой станок поможет вам сэкономить на стоимости инструментов!
3. Сокращение количества установок, однократная установка для обработки пяти сторон
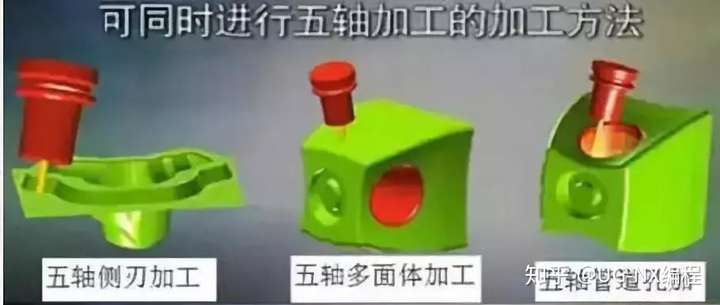
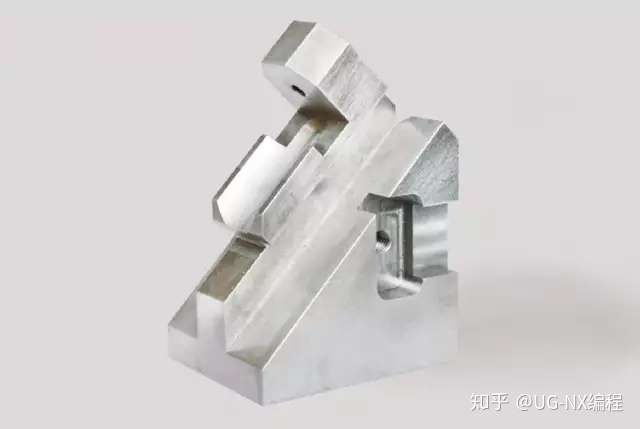
Как видно на рисунке, пятиосевой центр обработки также может сократить преобразование базовых точек, повышая точность обработки. В реальной обработке достаточно одной установки, чтобы легче обеспечить точность обработки. Кроме того, пятиосевой центр обработки, благодаря сокращению цепочки процессов и уменьшению количества оборудования, также снижает количество приспособлений, занимаемую площадь в цехе и затраты на обслуживание оборудования. Это означает, что вы можете использовать меньше приспособлений, меньшую площадь производственного помещения и затраты на обслуживание, чтобы добиться более эффективной и качественной обработки!
Как показано на рисунке, пятиосевой станок может использовать боковое резание инструмента, что повышает эффективность обработки.
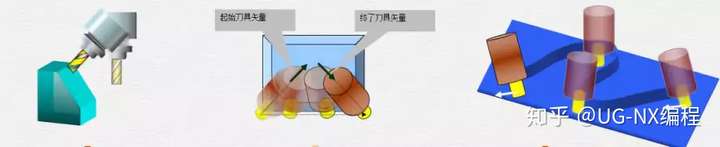
5. Сокращение цепочки производственного процесса, упрощение управления производством
Полная обработка на пятиосевом числовом управляющем станке значительно сокращает цепочку производственного процесса, что упрощает управление производством и планирование. Чем сложнее деталь, тем более очевидными становятся преимущества по сравнению с традиционными разрозненными методами производства.
6. Сокращение времени разработки новых продуктов
Для предприятий в аэрокосмической, автомобильной и других областях некоторые новые детали и формы пресс-форм имеют очень сложные формы и высокие требования к точности, поэтому пятиосевые числовые управляющие центры с высокой гибкостью, высокой точностью, высокой интеграцией и полной способностью обработки могут эффективно решить проблемы точности и сроков обработки сложных деталей в процессе разработки новых продуктов, значительно сократив время разработки и повысив вероятность успеха новых продуктов.
Таким образом, у пятиосевых станков действительно много преимуществ, но управление позицией инструмента, система числового управления, CAM-программирование и постобработка гораздо сложнее, чем у трехосевых станков! Кроме того, когда мы говорим о пятиосевых станках, мы не можем не упомянуть о проблеме подделки пятиосей. Мы все знаем, что главное различие между настоящими и поддельными пятиосевыми станками заключается в функции RTCP, но что такое RTCP, как он возникает и как его применять? Давайте подробнее рассмотрим RTCP, сочетая структуру станка и постобработку.
03 О RTCP
RTCP, в высококлассных пятиосевых числовых системах управления, считается, что RTCP - это Rotated Tool Center Point, то есть функция следования острия инструмента, о которой мы часто говорим. В пятиосевой обработке, стремясь к траектории острия инструмента и позе инструмента относительно детали, из-за вращательного движения возникает дополнительное движение острия инструмента. Контрольная точка числовой системы управления часто не совпадает с острие инструмента, поэтому числовая система управления должна автоматически корректировать контрольную точку, чтобы гарантировать, что острие инструмента движется по заданной траектории. В отрасли также есть технологии, которые называют эту технологию TCPM, TCPC или RPCP и т.д. На самом деле, функции этих названий аналогичны RTCP, строго говоря, функция RTCP используется в структуре с двойной поворотной головкой, применяя центр вращения поворотной головки для компенсации. А аналогичная функция RPCP в основном применяется в станках с двойным поворотным столом, компенсируя изменения координат прямой оси, вызванные вращением детали. На самом деле, эти функции имеют одну и ту же цель - сохранить неизменными центр инструмента и фактическую точку контакта инструмента с поверхностью детали. Поэтому для удобства изложения в данной статье мы будем называть эту технологию RTCP.
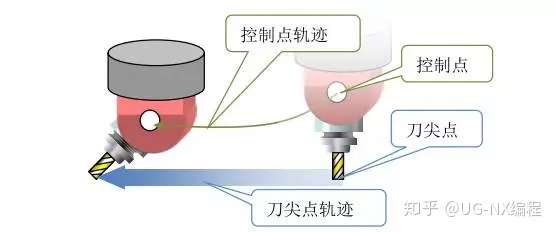
Так как же возникает функция RTCP? Много лет назад, когда пятиосевые станки только начали завоевывать рынок, концепция RTCP была активно рекламирована производителями станков. В то время функция RTCP больше походила на рекламный трюк, чем на реальную технологию, и многие были увлечены самой технологией и ее раскруткой. На самом деле, функция RTCP совершенно противоположна этому: она не только хорошая технология, но и технология, которая может приносить выгоду и создавать ценность для клиентов. Станки, обладающие технологией RTCP (то есть те, которые в стране называют настоящими пятиосевыми станками), позволяют операторам не выравнивать деталь точно с осью поворотного стола, а просто зажимать ее, и станок автоматически компенсирует смещение, значительно сокращая время вспомогательных операций и одновременно повышая точность обработки. Также обработка после программирования проста: достаточно вывести координаты острия инструмента и вектор. Как мы уже говорили, в механической конструкции пятиосевых числовых станков в основном есть структуры с двойной поворотной головкой, двойным поворотным столом и одной поворотной и одной вращающейся.
В дальнейшем мы рассмотрим функцию RTCP на примере высококлассной пятиосевой числовой системы управления с двойным поворотным столом.
В пятиосевых станках определяются концепции четвертой и пятой осей: в структуре с двойным поворотным столом вращение четвертой оси влияет на позу пятой оси, а вращение пятой оси не может повлиять на позу четвертой оси. Пятая ось - это вращательные координаты на четвертой оси.
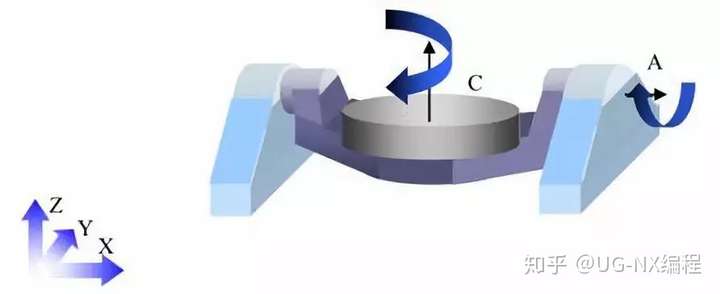
Итак, после определения давайте объясним. Как показано на рисунке, четвертая ось станка - это ось A, а пятая ось - ось C. Деталь размещена на поворотном столе оси C. Когда ось A вращается, поскольку ось C установлена на оси A, поза оси C также будет подвержена влиянию. Аналогично, для детали, размещенной на поворотном столе, если мы программируем резание по центру инструмента, изменение вращательных координат неизбежно приведет к изменению координат прямых осей X, Y, Z, вызывая относительное смещение. И чтобы устранить это смещение, станок должен компенсировать его, и RTCP был создан для устранения этой компенсации.
Как же станок компенсирует это смещение? Далее мы проанализируем, как возникает это смещение.
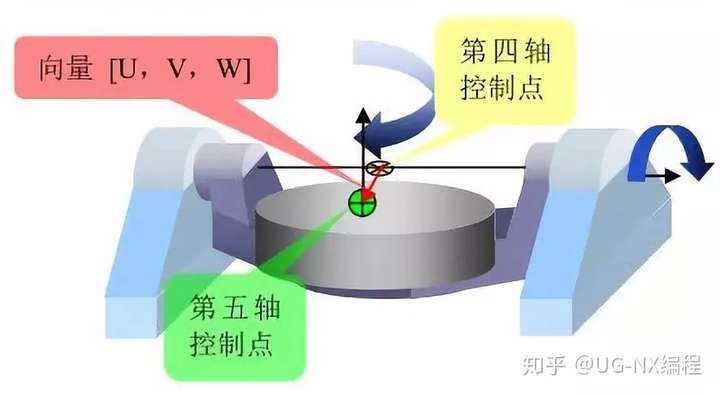
Согласно предыдущему, мы знаем, что смещение координат прямых осей вызвано изменением вращательных координат. Поэтому анализ центра вращения вращательной оси становится особенно важным. Для станков с двойным поворотным столом контрольная точка оси C, то есть пятой оси, обычно находится в центре вращения рабочего стола станка. Четвертая ось обычно выбирает середину оси четвертой оси в качестве контрольной точки.
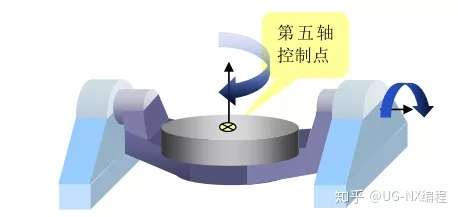
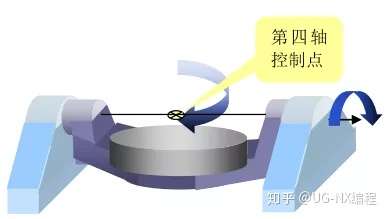
Числовая система управления, чтобы реализовать пятиосевое управление, должна знать взаимосвязь между контрольной точкой пятой оси и контрольной точкой четвертой оси. То есть в начальном состоянии (позиция 0 осей A и C станка) контрольная точка четвертой оси является началом координат в системе вращательных координат четвертой оси, а вектор положения контрольной точки пятой оси - [U,V,W]. Также необходимо знать расстояние между осями A и C. Для станков с двойным поворотным столом приведем пример, как показано на рисунке.
На этом этапе вы можете увидеть, что для станков с функцией RTCP контрольная система поддерживает центр инструмента всегда в программируемом положении. В этом случае программирование является независимым и не связано с движением станка. Когда вы программируете на станке, вам не нужно беспокоиться о движении станка и длине инструмента, вам нужно учитывать только относительное движение между инструментом и деталью. Остальную работу контрольная система выполнит за вас. Приведем пример:
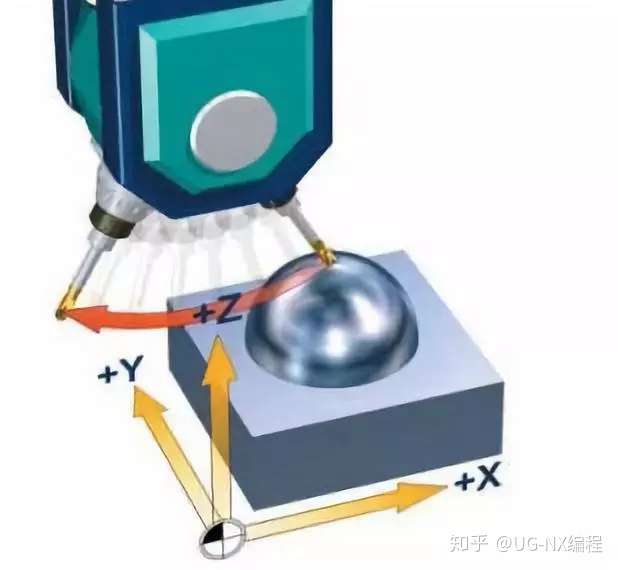
Как показано на рисунке, в случае отсутствия функции RTCP контрольная система не учитывает длину инструмента. Инструмент вращается вокруг центра оси. Острие инструмента выйдет из своего положения и больше не будет фиксированным.
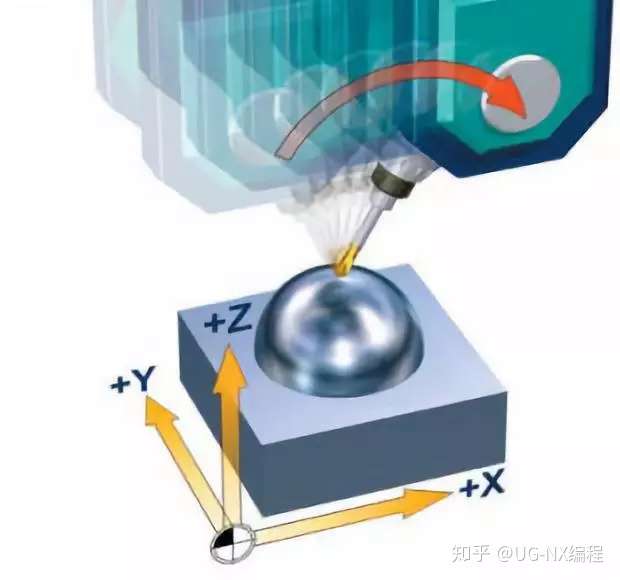
Как показано на рисунке, в случае включенной функции RTCP контрольная система изменяет только направление инструмента, а положение острия остается неизменным. Необходимые компенсационные движения по осям X, Y, Z уже автоматически рассчитаны.
А как же пятиосевые станки и числовые системы, не обладающие RTCP, решают проблему смещения координат прямых осей? Мы знаем, что сейчас в стране многие пятиосевые числовые станки и системы относятся к так называемым «ложным пятиосевым» станкам, которые не имеют функции RTCP. Различие между настоящими и ложными пятиосевыми станками не определяется их внешним видом или тем, связаны ли пять осей в движении, поскольку ложные пятиосевые станки также могут выполнять пятиосевое движение. Главное различие ложных пятиосевых станков заключается в том, что у них нет алгоритма RTCP настоящих пятиосевых станков, то есть программирование ложных пятиосевых станков требует учета длины рычага шпинделя и положения вращающего стола. Это означает, что при программировании с использованием ложной пятиосевой числовой системы и станка необходимо полагаться на технологии CAM-программирования и постобработки, заранее планируя путь инструмента.
Для одного и того же изделия, если станок или инструмент меняются, необходимо заново проводить CAM-программирование и постобработку. Кроме того, при зажиме детали на ложном пятиосевом станке необходимо гарантировать, что деталь находится в центре вращения рабочего стола, что для оператора означает необходимость значительного времени на зажим и выравнивание, и точность не может быть гарантирована. Даже при выполнении деления ложные пятиосевые станки создают много проблем. А настоящие пятиосевые станки требуют настройки только одной системы координат и одного выравнивания инструмента, чтобы завершить обработку.
На следующем рисунке приведен пример настройки постобработчика NX, чтобы проиллюстрировать преобразование координат ложного пятиосевого станка:
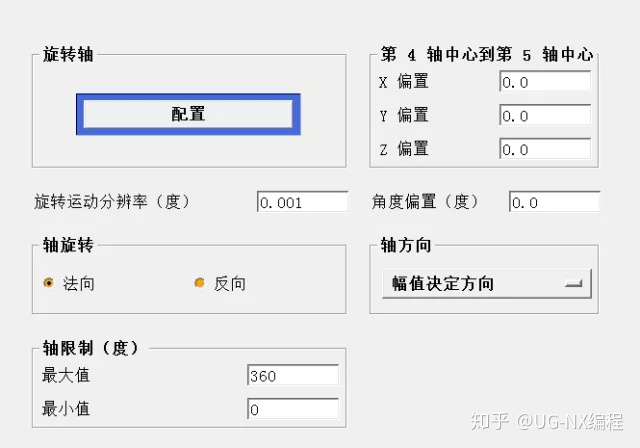
Как показано на рисунке, ложные пятиосевые станки полагаются на технологии постобработки, чтобы указать взаимосвязь между центрами четвертой и пятой осей станка, чтобы компенсировать смещение вращательной оси относительно координат прямых осей. Сгенерированные CNC-программы X, Y, Z не только приближаются к точкам программирования, но и содержат необходимые компенсации по осям X, Y, Z. Такой подход не только приводит к недостаточной точности обработки и низкой эффективности, но и сгенерированные программы не обладают универсальностью, а затраты на труд также высоки. Кроме того, поскольку параметры вращения каждого станка различны, для каждого требуется соответствующий файл постобработки, что создает значительные неудобства для производства. Более того, программы, сгенерированные ложными пятиосевыми станками, нельзя изменить, что делает ручное пятиосевое программирование практически невозможным. Поскольку у них нет функции RTCP, многие продвинутые функции пятиосевых станков не могут быть использованы, такие как функция компенсации инструмента для пяти осей и т.д. На самом деле, для пятиосевых станков они просто инструменты для достижения результатов обработки, и нет различия между настоящими и ложными. Важно, что наша технология определяет, какой способ обработки выбрать, и относительно настоящие пятиосевые станки имеют более высокую стоимость.
Связанные Новости
Новый Даан

Нанкинская стрелка, каменная промышленность и торговля Лтд
Телефон:+ 86 025 84958290
Адрес: № 105, корпус 8, район 8, рынок Лингсин, район Цзяннин, Нанкин
Дружеские ссылки:Стрелка через камень Али магазин Механическая обработка Доктор